


Zento Trilium Metal Tech Co., Ltd.는 중국의 알루미늄 밀링 플레이트의 주요 제조업체 및 공급업체 중 하나입니다. 우리 공장에서 중국산 대량 내구성 알루미늄 밀링 플레이트를 구입하는 것을 환영합니다. 맞춤형 서비스에 대해 문의사항이 있으시면 언제든지 이메일을 보내주세요.
제품 요약
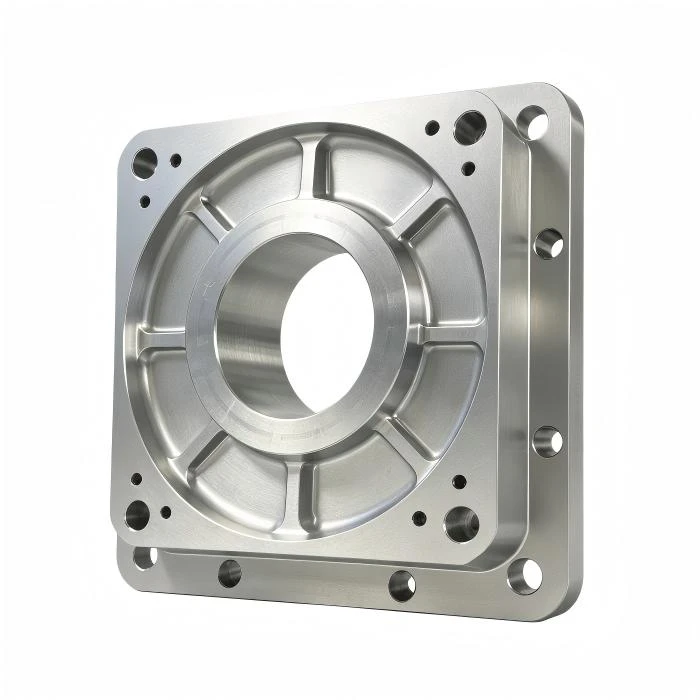
Ruqing 시설의 CNC 머시닝 센터에서 정밀 CNC 가공 알루미늄 플레이트를 제작했습니다.
이 플레이트는 자동화 장비, 테스트 설비 및 정밀 기계의 베이스 플레이트, 고정 플레이트, 툴링 플레이트 및 구조적 장착 표면 역할을 합니다.
우리는 기계 제작자, 자동화 통합자 및 실험실 장비 제조업체를 위한 밀링 플레이트를 생산합니다.
엔지니어링 초점은 평탄도, 평행도 및 정밀한 구멍 패턴에 있습니다. 왜냐하면 편평하지 않거나 위치가 잘못된 맞춤핀 구멍이 있는 고정판은 생산되는 모든 부품의 정확성을 손상시키기 때문입니다.
제조공정 및 장비
알루미늄 툴링 플레이트: 평탄도가 전부입니다
공장에서 갓 나온 알루미늄 판은 평평하지 않습니다. 즉, 압연 공정에서 잔류 응력이 있습니다. 한쪽 면을 가공하면 응력이 완화되고 판이 휘게 됩니다. 이를 관리하는 것이 툴링 플레이트 제작 기술입니다.
1단계: 재료 선택
최고의 평탄도와 안정성을 위해서는 다음을 권장합니다.MIC-6 주조 툴링 플레이트. MIC-6은(는)캐스트, 롤링하지 않음, 그리고스트레스 해소공장에서. 그것은 평평하게 기계로 가공하고평평하게 유지. 범용 애플리케이션의 경우,6061-T6비용 효율적이지만 필요할 수 있음스트레스 해소또는황삭 가공단단한 평탄도를 달성합니다.
2단계: 황삭 가공
우리거친 기계모든 표면에 0.5-1.0mm 스톡을 남깁니다. 이는 잔류 응력의 대부분을 완화시킵니다. 접시는 그럼고정되지 않은그리고 허용안심하다마무리 가공 전.
3단계: 가공 마무리
접시는다시 고정최소한의 클램핑력으로 모든 중요한 표면이마무리 가공우리의 최종 차원에CNC머시닝센터(1060B)또는갠트리밀(X2018A). 우리는날카로운 초경 공구그리고가벼운 상처플레이트를 편향시킬 수 있는 절삭력을 최소화합니다.
4단계: 홀 드릴링 및 태핑
구멍은드릴링, 리밍(다웰용) 및 탭핑위치 정확도를 보장하기 위해 동일한 설정에서. 우리는스레드 밀링직각도를 보장하고 막힌 구멍의 탭 파손을 방지하기 위해 중요한 나사산을 위한 것입니다.
Fixture Builder의 불만 사항: 뒤틀린 툴링 플레이트 사례
설비 제작자가 다른 공장에서 가공한 MIC-6 플레이트에 결함이 있다고 보고했습니다.뒤틀린사용 후 몇 주 후에 부품이 고정 장치에서 흔들리게 됩니다. 조사 결과 해당 매장에는한쪽 면만 가공, 플레이트가 구부러지는 원인이 되는 응력을 방출합니다.
우리의 솔루션:우리는 항상양면을 기계로 가공툴링 플레이트의 양쪽에서 동일한 재료를 제거하여 응력의 균형을 맞춥니다. 중요한 애플리케이션의 경우 다음을 지정합니다.MIC-6그리고거친 마무리 기계작업 사이의 스트레스 해소. 우리는 우리의 평탄도를 확인합니다CMM그리고 검사 보고서를 제공합니다.
아노다이징 고려사항:
아노다이징 처리로 두께가 추가됩니다(일반적으로 표면당 5-15μm). 정밀 홀의 경우,기계 크기 부족아노다이징 축적을 허용합니다. RFQ 중에 플레이트를 양극 산화 처리할지 여부를 지정합니다.
스레드 인서트:
조립/해체가 잦은 알루미늄판의 경우,스레드 인서트(Helicoil, Keensert) 실 마모를 방지합니다. 가공 공정의 일부로 인서트를 설치할 수 있습니다.
품질 관리 및 인증
치수 확인:
평탄:확인 날짜시안 에드워드 CMM. 플레이트는 정반 또는 CMM 베드에서 측정됩니다.
구멍 위치:도면별로 실제 위치 공차가 확인되었습니다(일반적으로 ±0.05mm).
스레드 품질:확인go/no-go 스레드 게이지.
재료 인증:
밀 인증서가 제공됩니다. MIC-6에는 적합성 인증서가 포함되어 있습니다.
표면 마감:
거:확인휴대용 표면 거칠기 시험기지정된 경우.
문서 패키지:
소재 인증
CMM 검사 보고서(평탄도, 구멍 위치)
적합성 인증서


엔지니어링 노트 및 FAQ
|
재료 |
장점 |
단점 |
최고의 대상 |
|
6061-T6 |
비용이 저렴하고 쉽게 이용 가능 |
잔류 응력, 가공 후 변형될 수 있음 |
범용, 중요하지 않은 평탄도 |
|
MIC-6 |
캐스팅 및 스트레스 완화, 뛰어난 안정성 |
더 높은 비용, 제한된 두께 |
정밀 툴링, 고정 장치, 광학 테이블 |
예. 아노다이징 축적을 허용하도록 가공 치수를 조정합니다. 아노다이징 직경의 표준 공차는 +0.01-0.02mm입니다. RFQ 중에 "가공 후 양극 산화 처리"를 지정하십시오.
Helicoil 또는 Keensert 스테인리스 스틸 인서트. 알루미늄에 강력하고 내마모성이 있는 나사산을 제공합니다. 가공 공정의 일부로 설치할 수 있습니다.
당사의 갠트리 밀(X2018A)은 최대 2000mm x 1000mm의 플레이트를 가공할 수 있습니다. 더 큰 접시의 경우 팔레트 설치를 사용하거나 파트너 매장과 협력할 수 있습니다. RFQ 중에 플레이트 치수를 제공하십시오.

이 제품을 지원하는 품질 시스템
| ISO 9001 인증서 |
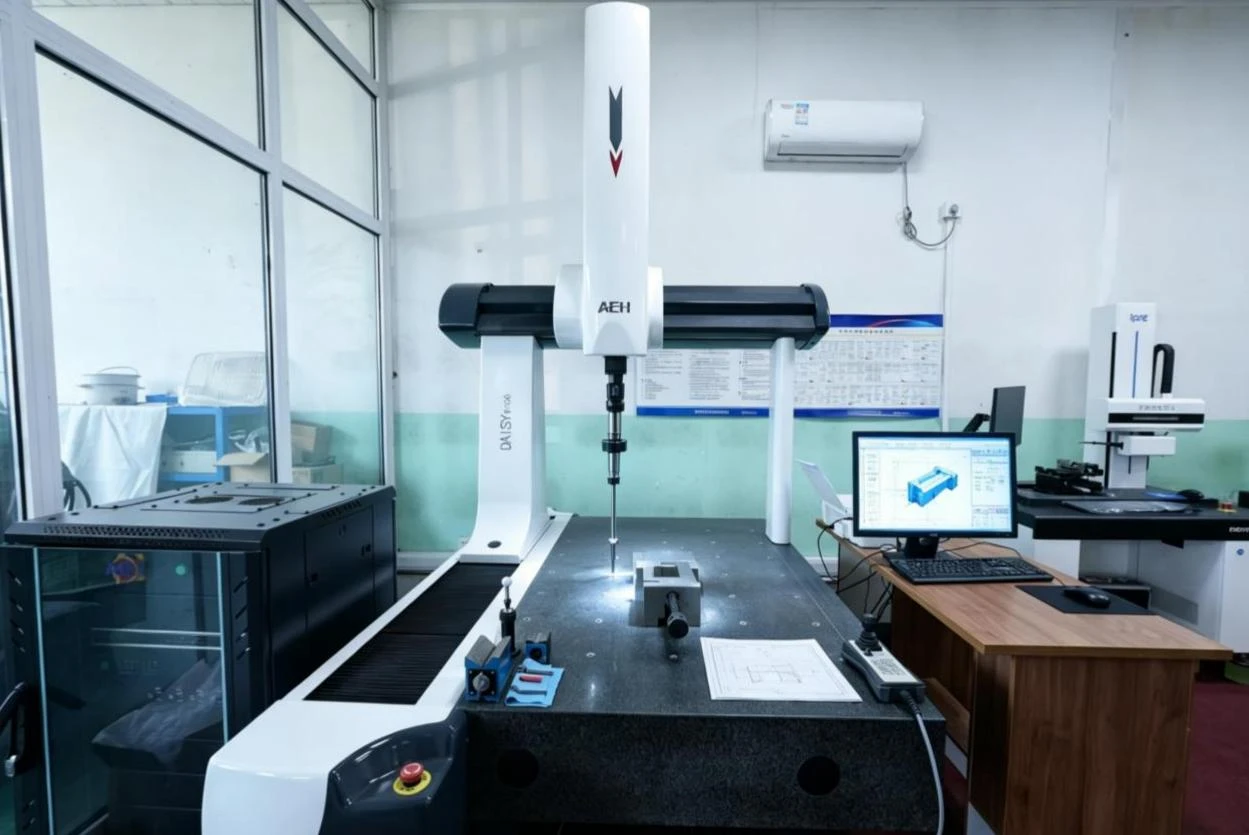
이 부분에 사용되는 검사 장비:
Xi'an Edward CMM - 평탄도, 홀 위치 검증
표면 거칠기 테스터 - 마감 확인(지정된 경우)
젠토트릴리움메탈테크(주)|중국 천진|info@zntmetal.com
기술 사양
|
사양 |
세부 |
|
재료 |
6061-T6 알루미늄(표준) |
|
두께 |
6mm – 100mm |
|
최대 크기 |
최대 1500mm x 800mm(갠트리 밀 또는 팔레트 설치를 통해 더 커짐) |
|
평탄 |
300mm당 0.05mm 이하(표준); 0.025mm 이하 사용 가능 |
|
병행 |
0.05mm 이하 |
|
표면 마감 |
가공 상태(Ra 1.6-3.2μm) |
|
특징 |
나사 구멍(태핑), 다웰 핀 구멍(확대), 카운터보어, 포켓, 프로파일 |
|
포장 |
보호 필름으로 개별 포장되어 맞춤형 상자에 포장됨 |
|
인증 |
ISO 9001 규격; 재료 인증서 사용 가능 |
인기 탭: 알루미늄 밀링 플레이트, 중국 알루미늄 밀링 플레이트 제조업체, 공급업체, 공장, Aluminium Milled Plate, CNC Milled Base Plate, cnc milling parts, Complex Structural Parts


